Kurzfazit: Ein Senker erweitert den Rand eines vorhandenen Bohrlochs. So entsteht je nach Werkzeug eine kegelige Auflage für einen Senkkopf oder eine saubere, gratfreie Kante. Bohren, Senken und Entgraten sind getrennte Arbeitsschritte mit jeweils eigener Werkzeugführung.
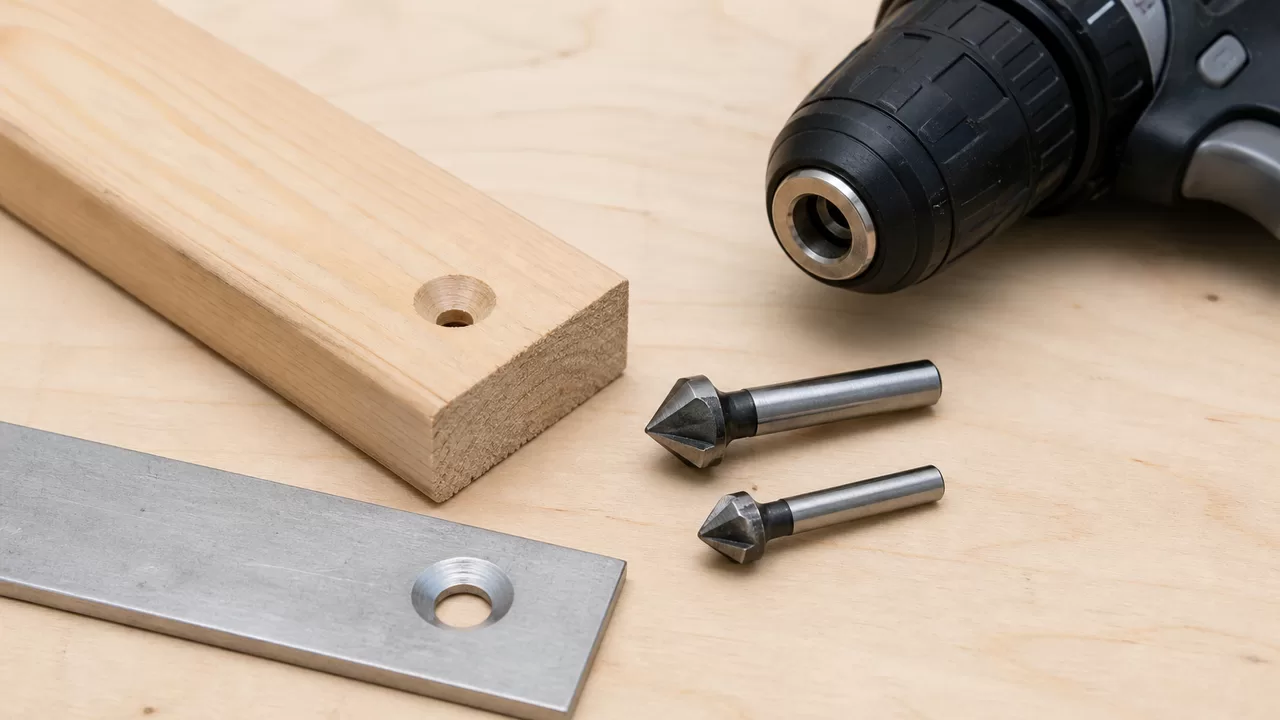
Schnell entscheiden: Für eine bündige Senkkopfschraube wird das vorgebohrte Loch nur so weit angesenkt, dass der Kopf sauber aufliegt. Soll lediglich eine scharfe Kante verschwinden, genügt eine kleine Fase. Mit niedriger Drehzahl, wenig Druck und einem fest eingespannten Werkstück bleibt die Senkung kontrollierbar.
Senken und Entgraten sind nicht dasselbe
Beim Senken wird die Form am Bohrungsrand gezielt an einen Zweck angepasst. Ein Kegelsenker erzeugt eine konische Vertiefung, in der ein Senkkopf bündig sitzen kann. Andere Senker stellen plane oder profilierte Auflagen her und gehören eher zu speziellen Metallarbeiten.
Entgraten bedeutet, scharfe oder hochstehende Materialreste an einer gebohrten oder gesägten Kante zu entfernen. Dafür kann ein Kegelsenker geeignet sein, wenn nur eine kleine Fase gebraucht wird. Ein Handentgrater, eine Feile oder ein anderes Werkzeug kann je nach Form und Werkstoff besser passen.
| Arbeit | Ziel | Kontrollpunkt |
|---|---|---|
| Ansenken | Schraubenkopf erhält eine passende Auflage | Kopfform und Senkwinkel müssen zusammenpassen |
| Entgraten | scharfe Kante und lose Gratreste entfernen | nur wenig Material abnehmen |
| Aufbohren | Bohrungsdurchmesser über die ganze Tiefe vergrößern | passender Spiralbohrer statt Senker |
| Anfasen | definierte schräge Kante herstellen | Breite und Gleichmäßigkeit kontrollieren |
Welcher Senker zur Aufgabe passt
Ruko unterscheidet unter anderem Kegelsenker, Querlochsenker und Flachsenker. Für typische Heimwerkerarbeiten ist der Kegelsenker am bekanntesten. Seine Schneiden erzeugen eine konische Fläche; Anzahl und Geometrie der Schneiden beeinflussen, wie ruhig er läuft und welche Werkstoffe vorgesehen sind.
Der Schaft muss zur Bohrmaschine oder zum Halter passen, der Schneidendurchmesser groß genug für den Schraubenkopf sein. Noch wichtiger ist die Werkstofffreigabe. Ein Senker für Holz und weiche Werkstoffe ist nicht automatisch für Stahl geeignet, und ein Metallwerkzeug liefert in beschichteten Platten nicht zwangsläufig eine saubere Sichtkante.
Vor dem Einsatz: Angaben zu Werkstoff, Drehzahlbereich, Senkwinkel und möglicher Kühlung auf Werkzeug und Verpackung prüfen. Die sichtbare Form allein reicht für die Auswahl nicht aus.
Der Senkwinkel muss zum Schraubenkopf passen
Eine Senkkopfschraube soll nicht nur bündig aussehen. Ihr Kopf braucht eine passende Auflagefläche. Weichen Winkel oder Form deutlich voneinander ab, trägt der Kopf nur an einer schmalen Linie. Das kann Oberfläche, Schraube und Verbindung unnötig belasten.
Bei Holzschrauben kann der Kopf teilweise selbst schneiden, doch sichtbare oder rissgefährdete Werkstücke profitieren oft von einer vorsichtigen Vorsenkung. Bei Metallverbindungen, Beschlägen und technischen Schrauben gelten Zeichnung und Herstellerangaben. Ein tiefes Loch ist kein Ersatz für die richtige Geometrie.
In sieben Schritten sauber senken
- Aufgabe festlegen: bündigen Schraubensitz oder nur eine gratfreie Kante unterscheiden.
- Werkstoff prüfen: passenden Senker und gegebenenfalls geeignetes Schmier- oder Kühlmittel wählen.
- Werkstück sichern: stabil einspannen und die Rückseite des Arbeitsbereichs freihalten.
- Bohrung herstellen: zuerst mit dem richtigen Bohrer gerade und maßhaltig bohren.
- Niedrig beginnen: Senker mittig ansetzen und mit niedriger Drehzahl sowie wenig Druck starten.
- Zwischendurch prüfen: Werkzeug stoppen, Späne entfernen und Schraubenkopf oder Fasenbreite vergleichen.
- Kante kontrollieren: lose Späne entfernen und nur am stillstehenden Werkstück vorsichtig fühlen oder ansehen.
Drehzahl und Druck bestimmen das Ergebnis
Rattermarken entstehen oft, wenn Werkzeug, Werkstück oder Maschine schwingt. Zu hohe Drehzahl und hoher Druck verschärfen das Problem. Ruko empfiehlt für Kegelsenker eine deutlich niedrigere Drehzahl als beim Bohren; konkrete Werte hängen von Durchmesser, Schneidstoff und Werkstoff ab.
Ein ruhiger Lauf beginnt mit festem Spannen und einem geraden Ansatz. Nimmt der Senker stoßweise Material ab, wird nicht einfach stärker gedrückt. Schneide prüfen, Drehzahl reduzieren und die Eignung für den Werkstoff klären. Beim Handbohren sind kleine, wiederholte Prüfschritte sicherer als ein tiefer Schnitt in einem Zug.
Besonderheiten bei Holz und Plattenwerkstoffen
In Massivholz soll die Senkung sauber schneiden, ohne Fasern auszureißen. Ein scharfes Werkzeug, eine stabile Auflage und eine Probebohrung im Reststück helfen. In weichem Holz kann schon leichter Druck viel Material entfernen; deshalb früh mit dem vorgesehenen Schraubenkopf vergleichen.
Beschichtete Spanplatte und MDF besitzen empfindliche Deckschichten und Kanten. Eine zu breite Senkung bleibt sichtbar oder schwächt den Beschlagssitz. Ist ein Verbinder, Topfband oder Spezialbeschlag vorgesehen, gelten dessen Bohrbild und Montageanleitung statt einer allgemeinen Senkregel.
Besonderheiten bei Metall
Metallspäne können scharf und heiß sein. Schutzbrille, festes Spannen und geeignete Kleidung sind deshalb Grundbedingungen. Späne nicht mit bloßen Fingern oder während die Maschine läuft entfernen. Lange Werkstücke so abstützen, dass sie nicht vom Werkzeug mitgenommen werden.
Werkstoff und Schneidstoff bestimmen, ob trocken gearbeitet werden kann oder ein geeignetes Schneidmittel nötig ist. Bei unbekannten Metallen, dünnen Blechen oder sicherheitsrelevanten Bauteilen ist eine fachliche Vorgabe wichtiger als eine pauschale Drehzahlempfehlung. Eine verfärbte oder stumpfe Schneide wird nicht durch mehr Druck verbessert.
Sicherheitsgrenze: Handschuhe können an rotierenden Werkzeugen erfasst werden. Maßgeblich sind die Schutzangaben der Maschine und des Werkzeugs; lange Haare, Schmuck und lose Kleidung gehören aus dem Gefahrenbereich.
Typische Fehler und ihre Folgen
| Fehler | Folge | Besser |
|---|---|---|
| ohne Vorbohrung angesetzt | Senker läuft weg oder erzeugt eine unklare Form | zuerst das passende Loch bohren |
| zu hohe Drehzahl | Rattern, Wärme und unsaubere Oberfläche | langsam beginnen und Herstellerwert beachten |
| in einem Zug zu tief gesenkt | Schraubenkopf sitzt unter der Oberfläche | mehrfach stoppen und vergleichen |
| Werkstück in der Hand gehalten | Verdrehen und Verletzungsgefahr | stabil einspannen |
| stumpfen Senker stärker gedrückt | Hitze und schlechte Schnittfläche | Werkzeug prüfen oder ersetzen |
Kaufen oder vorhandenes Werkzeug nutzen?
Wer regelmäßig Senkkopfschrauben in sichtbaren Oberflächen verarbeitet, profitiert von wenigen gut passenden Kegelsenkern. Für gelegentliches Entgraten einzelner Bohrungen kann ein Handentgrater kontrollierter sein. Ein Set ist nur sinnvoll, wenn Durchmesser und Werkstoffbereiche zu den eigenen Arbeiten passen.
Kombinierte Bohrsenker sparen bei Serienarbeiten einen Werkzeugwechsel, verlangen aber eine genaue Einstellung und passen nicht zu jeder Schraube. Für den Einstieg ist die Trennung aus Bohren, Prüfen und anschließendem Senken leichter nachvollziehbar und begrenzt Fehler.
Häufige Fragen
Kann ich mit einem großen Bohrer entgraten?
Ein Spiralbohrer kann die Kante ungleichmäßig greifen und ist dafür nicht die kontrollierteste Lösung. Ein geeigneter Kegelsenker oder Handentgrater erzeugt meist eine ruhigere, definierte Fase.
Wie tief muss eine Senkung sein?
Nur so tief, dass der vorgesehene Schraubenkopf passend aufliegt oder die gewünschte Fase entsteht. Früh stoppen und am Originalteil prüfen; eine allgemeine Tiefe gibt es nicht.
Warum rattert der Senker?
Häufig sind Drehzahl oder Druck zu hoch, Werkstück oder Maschine nicht stabil genug oder die Schneide ungeeignet beziehungsweise stumpf. Arbeit stoppen und diese Ursachen einzeln prüfen.
Kann derselbe Senker Holz und Metall bearbeiten?
Nur wenn der Hersteller beide Werkstoffbereiche nennt. Geometrie, Schneidstoff, Drehzahl und mögliche Kühlung müssen zum jeweiligen Material passen.
Quellen und Sicherheitsgrenzen
Die technischen Kernaussagen wurden anhand der folgenden Herstellerinformationen geprüft. Maßgeblich bleiben immer die Anleitung des verwendeten Werkzeugs, der Schraube und des Werkstoffs.
- Ruko: Aufbau, Arten und Anwendung von Senkern
- Ruko: Kegelsenker richtig einsetzen, Drehzahl und Fehlerbilder
Fazit
Einordnung: Ein Senker ist kein grober Aufbohrer. Mit passender Geometrie, niedriger Drehzahl und kurzen Prüfschritten entstehen eine tragfähige Schraubenkopfauflage oder eine saubere Fase, ohne unnötig Material abzunehmen.